En el ámbito del moldeo por inyección, los moldes de dos componentes desempeñan un papel crucial en la creación de piezas complejas y de alto rendimiento. Sin embargo, un desafío común al que se enfrentan los fabricantes es la alta fuerza de sujeción requerida durante el proceso de moldeo. Como proveedor de moldes de dos componentes, entiendo la importancia de reducir la fuerza de sujeción, no sólo para mejorar la eficiencia sino también para reducir los costos de producción. En este blog, compartiré algunas estrategias efectivas para reducir la fuerza de sujeción en un molde de dos componentes.
Comprensión de los conceptos básicos de la fuerza de sujeción en moldes de dos componentes
Antes de profundizar en los métodos de reducción, es fundamental comprender qué es la fuerza de sujeción y por qué es importante en unMolde de dos componentes. La fuerza de sujeción es la fuerza aplicada por la máquina de moldeo por inyección para mantener el molde cerrado durante el proceso de inyección. En un molde de dos componentes, esta fuerza debe ser suficiente para soportar la presión generada cuando el plástico fundido se inyecta en las cavidades del molde.
Una fuerza de sujeción excesiva puede provocar varios problemas. Puede provocar un desgaste prematuro del molde, aumentar el consumo de energía de la máquina de moldeo por inyección e incluso afectar la calidad del producto final. Por lo tanto, es de suma importancia encontrar formas de reducir la fuerza de sujeción.
Optimice el diseño del molde
Una de las formas más efectivas de reducir la fuerza de sujeción es mediante un diseño adecuado del molde. Un molde bien diseñado puede distribuir la presión de inyección de manera más uniforme, reduciendo así la fuerza total necesaria para mantener el molde cerrado.
- Diseño de la cavidad: La disposición de las cavidades en el molde de dos componentes influye significativamente en la fuerza de sujeción. Un diseño de cavidad equilibrado y simétrico garantiza que la presión de inyección se distribuya uniformemente por todo el molde. Por ejemplo, si las cavidades están dispuestas de manera que el plástico fluya uniformemente, la presión sobre las mitades del molde estará más equilibrada, lo que reducirá la necesidad de una gran fuerza de sujeción. Por el contrario, una disposición desequilibrada de la cavidad puede provocar una distribución desigual de la presión, lo que hace que un lado del molde experimente fuerzas mayores.
- Diseño de puerta: La puerta es el punto de entrada del plástico fundido a la cavidad del molde. Optimizar el diseño de la compuerta puede ayudar a controlar el flujo de plástico y reducir la presión dentro de la cavidad. Una compuerta bien diseñada puede garantizar un flujo suave y uniforme de plástico, minimizando los picos de presión que pueden aumentar el requisito de fuerza de sujeción. Por ejemplo, el uso de compuertas de canal caliente puede proporcionar un mejor control sobre el flujo de plástico en comparación con las compuertas de canal frío, ya que pueden mantener una temperatura y presión más constantes.
- Material del molde y canales de enfriamiento: Elegir el material de molde adecuado con buena conductividad térmica puede ayudar a reducir la fuerza de sujeción. Un material de molde que pueda disipar rápidamente el calor puede solidificar el plástico más rápido, reduciendo la presión dentro de la cavidad. Además, un diseño eficiente del canal de refrigeración es crucial. Los canales de enfriamiento bien ubicados pueden enfriar uniformemente el plástico fundido, evitando el sobrecalentamiento y reduciendo la presión interna, lo que a su vez reduce la fuerza de sujeción.
Ajustar los parámetros del proceso de moldeo por inyección
Además del diseño del molde, ajustar los parámetros del proceso de moldeo por inyección también puede reducir eficazmente la fuerza de sujeción.
- Velocidad y presión de inyección: Reducir la velocidad y la presión de inyección puede reducir directamente la presión dentro de la cavidad del molde durante el proceso de inyección. Una velocidad de inyección más lenta permite que el plástico fluya más suavemente hacia la cavidad, lo que reduce los picos de presión. Sin embargo, es importante encontrar el equilibrio adecuado, ya que una velocidad de inyección demasiado lenta puede provocar un llenado incompleto de la cavidad. De manera similar, reducir la presión de inyección al nivel mínimo requerido también puede disminuir el requisito de fuerza de sujeción.
- Temperatura de fusión: Aumentar la temperatura de fusión puede reducir la viscosidad del plástico fundido, lo que facilita su flujo hacia la cavidad del molde. Con una viscosidad más baja, el plástico puede llenar la cavidad a una presión más baja, lo que resulta en una reducción de la fuerza de sujeción. Sin embargo, es necesario asegurarse de que la temperatura de fusión no supere el punto de degradación térmica del plástico.
- Mantenga la presión y el tiempo: La presión de retención se aplica después de la fase de inyección para empaquetar el plástico en la cavidad y compensar la contracción. Reducir la presión y el tiempo de sujeción también puede ayudar a disminuir la fuerza de sujeción. Si la presión de retención es demasiado alta o el tiempo de retención es demasiado largo, puede aumentar la presión interna en el molde, lo que requiere una fuerza de sujeción mayor.
Utilice técnicas de moldeo avanzadas
Existen varias técnicas de moldeo avanzadas que se pueden emplear para reducir la fuerza de sujeción en un molde de dos componentes.
- Moldeo por inyección asistido por gas: En el moldeo por inyección asistido por gas, se inyecta un gas inerte en el núcleo de plástico fundido dentro de la cavidad del molde. Esto crea una sección hueca en la pieza, lo que reduce la cantidad de plástico necesaria y la presión interna. De este modo se puede reducir considerablemente la fuerza de sujeción. Esta técnica es particularmente útil para crear piezas grandes y de paredes gruesas.
- Agua - Moldeo por inyección asistido: Similar al moldeo por inyección asistido por gas, el moldeo por inyección asistido por agua utiliza agua para desplazar el plástico fundido en el núcleo de la pieza. El agua enfría el plástico rápidamente, reduce la presión y puede provocar una reducción considerable de la fuerza de sujeción. También ofrece la ventaja de tiempos de ciclo más rápidos en algunos casos.
Emplear equipos y tecnologías especializados
Invertir en equipos y tecnologías especializados también puede contribuir a la reducción de la fuerza de sujeción.
- Máquinas de moldeo por inyección servoaccionadas: Las máquinas de moldeo por inyección servoaccionadas ofrecen un mejor control sobre el proceso de inyección en comparación con las máquinas hidráulicas tradicionales. Pueden ajustar con precisión la velocidad de inyección, la presión y la fuerza de sujeción de acuerdo con los requisitos del molde de dos componentes. Esto permite una operación más eficiente y puede reducir potencialmente la fuerza de sujeción.
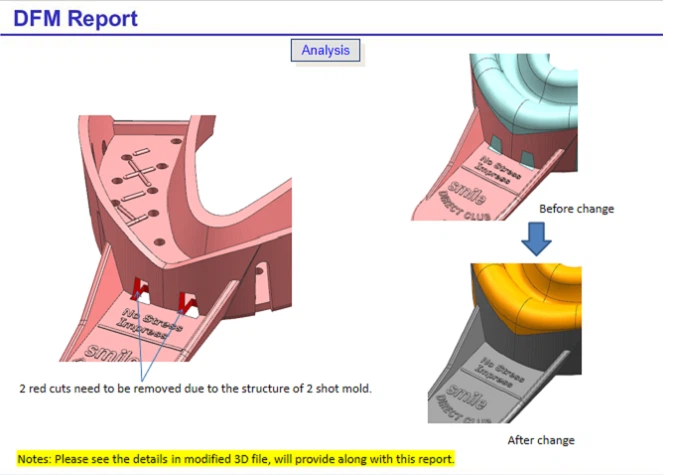
- Herramientas 2k: Las herramientas Specialized 2k están diseñadas específicamente para moldeo de dos componentes. Estas herramientas se pueden optimizar para reducir la fuerza de sujeción mejorando el flujo, la distribución y la gestión de la presión del plástico. A menudo incorporan funciones avanzadas como inyección multietapa y mecanismos de control precisos.
Beneficios de reducir la fuerza de sujeción
Reducir la fuerza de sujeción en un molde de dos componentes aporta varios beneficios. En primer lugar, puede reducir significativamente el consumo de energía, ya que la máquina de moldeo por inyección requiere menos energía para aplicar una fuerza de sujeción menor. Esto no sólo reduce los costes de producción sino que también hace que el proceso de fabricación sea más respetuoso con el medio ambiente.
En segundo lugar, puede prolongar la vida útil del molde. Una fuerza de sujeción elevada puede provocar un desgaste excesivo de los componentes del molde, lo que provocará reparaciones y reemplazos frecuentes. Al reducir la fuerza de sujeción, el molde experimenta menos tensión, lo que da como resultado una vida útil más larga.
Finalmente, puede mejorar la calidad del producto final. Una fuerza de sujeción más baja reduce el riesgo de deformación del molde, lo que puede provocar imprecisiones dimensionales y defectos superficiales en las piezas moldeadas. Esto garantiza que las piezas cumplan con los estándares de calidad requeridos.
Conclusión
Como proveedor de moldes de dos componentes, reconozco la importancia de ayudar a nuestros clientes a reducir la fuerza de sujeción en sus procesos de moldeo. Al optimizar el diseño del molde, ajustar los parámetros del proceso, utilizar técnicas de moldeo avanzadas y emplear equipos especializados, se pueden lograr reducciones significativas en la fuerza de sujeción.
Si estás involucrado enMoldura de 2 disparosy busca reducir la fuerza de sujeción en su molde de dos componentes, estamos aquí para ayudarlo. Nuestro equipo de expertos puede proporcionar soluciones personalizadas basadas en sus requisitos específicos. Contáctenos para una consulta gratuita y explore cómo podemos ayudarlo a mejorar la eficiencia de su producción y reducir costos.

Referencias
- Trono, JL (1996). Tecnología de extrusión de plásticos. Prensa Crc.
- Osswald, TA y Turng, L. - S. (2007). Manual de moldeo por inyección. Publicaciones Hanser Gardner.
- Menges, G., Mohren, F. y Michaeli, W. (2007). Teoría y práctica del moldeo por inyección. Hanser.