El moldeado de dos componentes, también conocido como moldeado de dos disparos o moldeado 2K, es un proceso de fabricación muy avanzado que permite la creación de piezas complejas de múltiples materiales en una sola operación. Como proveedor de servicios de moldeo de dos componentes, he sido testigo de primera mano de los numerosos beneficios que ofrece este proceso, como una mayor flexibilidad de diseño, una mejor funcionalidad de las piezas y menores costos de ensamblaje. Sin embargo, como cualquier proceso de fabricación, el moldeado de dos componentes no está exento de desafíos. En esta publicación de blog, analizaré algunos de los defectos comunes que pueden ocurrir en el moldeado de dos componentes y compartiré soluciones prácticas para abordarlos.
Defectos comunes en el moldeado de dos componentes
1. Mala adherencia entre componentes
Uno de los problemas más frecuentes en el moldeado de dos componentes es la mala adhesión entre los dos materiales. Cuando los dos componentes no se unen correctamente, se puede producir una delaminación, donde los materiales se separan entre sí. Este defecto puede comprometer la integridad estructural y la funcionalidad de la pieza final.

Las causas de una mala adherencia pueden ser multifacéticas. En primer lugar, los materiales incompatibles son uno de los principales culpables. Los diferentes polímeros tienen diferentes energías superficiales y propiedades químicas, y si no son químicamente compatibles, no se adherirán bien. En segundo lugar, las condiciones de procesamiento inadecuadas, como una temperatura o presión insuficiente durante el proceso de moldeo, también pueden provocar una mala adhesión. Si la temperatura de fusión del segundo material es demasiado baja, es posible que no fluya ni se una eficazmente con el primer componente.
2. Destello
La rebaba se refiere al exceso de material que se filtra fuera de la cavidad del molde y forma proyecciones delgadas e indeseadas en la pieza. Este defecto no sólo es estéticamente desagradable sino que también puede afectar el ajuste y el funcionamiento de la pieza. El flash puede ocurrir por varias razones. Una causa común es la presión de inyección excesiva. Si la presión es demasiado alta, el material fundido puede abrirse camino hacia los pequeños espacios entre las mitades del molde, lo que produce rebabas. Otra causa son los moldes desgastados o dañados. Con el tiempo, las superficies del molde pueden desgastarse, creando espacios por donde puede escapar el material.
3. Trampas de aire
Las trampas de aire ocurren cuando el aire queda atrapado dentro de la cavidad del molde durante el proceso de inyección. Esto puede provocar huecos, burbujas o imperfecciones superficiales en la pieza final. Las trampas de aire a menudo son causadas por una ventilación inadecuada del molde. Si el molde no tiene ventilaciones adecuadas, el aire no puede escapar mientras el material fundido llena la cavidad. Además, una velocidad de inyección rápida también puede contribuir a la aparición de trampas de aire. Cuando el material se inyecta demasiado rápido, puede empujar el aire hacia delante y atraparlo en las esquinas o huecos del molde.
4. Tomas cortas
Un disparo corto ocurre cuando la cavidad del molde no está completamente llena con el material fundido. Esto da como resultado una pieza incompleta que no cumple con las especificaciones de diseño. Los tiros cortos pueden deberse a una variedad de factores. Una causa común es el volumen insuficiente de material. Si la unidad de inyección no suministra suficiente material al molde, la cavidad no se llenará por completo. Una presión o velocidad de inyección inadecuadas también pueden provocar disparos cortos. Si la presión es demasiado baja o la velocidad es demasiado lenta, es posible que el material no fluya lo suficiente para llenar toda la cavidad.
5. Falta de coincidencia de colores
En el moldeado de dos componentes, la falta de coincidencia de colores puede ser un problema importante, especialmente cuando se utilizan materiales de diferentes colores. Este defecto puede ocurrir debido a variaciones en la dispersión del colorante en la resina polimérica. Si el colorante no se mezcla uniformemente en el material, puede producirse un color inconsistente en toda la pieza. Otra causa es la degradación del colorante durante el proceso de moldeo. Las altas temperaturas pueden hacer que algunos colorantes se descompongan y provoquen un cambio de color.
Soluciones a defectos comunes
1. Mejorar la adherencia
Para abordar la mala adherencia, el primer paso es seleccionar materiales compatibles. Realice pruebas exhaustivas de los materiales antes de comenzar el proceso de producción para garantizar que los dos materiales tengan una buena compatibilidad química. Además, el tratamiento superficial del primer componente puede mejorar la adhesión. Por ejemplo, usar una imprimación o aplicar un proceso de tratamiento de superficie como el tratamiento con plasma puede aumentar la energía superficial del primer componente, haciéndolo más receptivo al segundo material. Ajustar las condiciones de procesamiento también es crucial. Aumente la temperatura de fusión y la presión de inyección para garantizar que el segundo material pueda fluir y unirse eficazmente con el primer componente.
2. Eliminando destellos
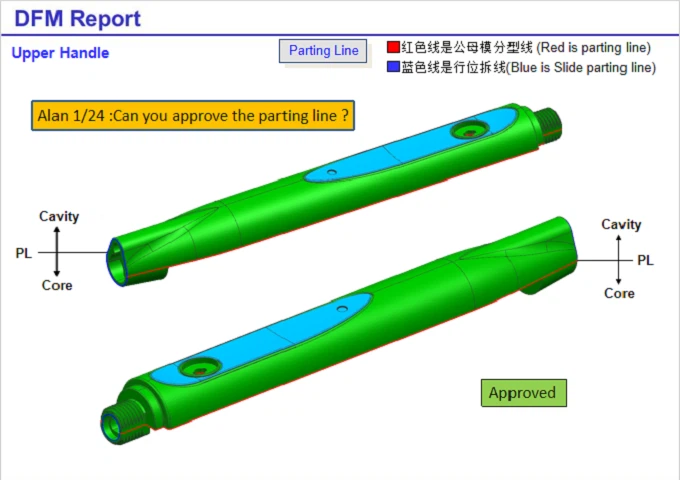
Para evitar rebabas, es fundamental controlar la presión de inyección. Optimice los ajustes de presión de inyección en función de las propiedades del material y el diseño de la pieza. Utilice sensores de presión para monitorear y ajustar la presión durante el proceso de moldeo. Inspeccione y mantenga periódicamente los moldes. Reemplace los componentes del molde desgastados o dañados para asegurar un ajuste perfecto entre las mitades del molde. Además, el diseño adecuado del molde puede ayudar a prevenir la rebaba. Asegúrese de que la línea de separación del molde esté bien diseñada y que no haya espacios por donde pueda escapar el material.
3. Evitar las trampas de aire
Para eliminar las trampas de aire, mejore la ventilación del molde. Diseñe el molde con respiraderos adecuados en los lugares apropiados, especialmente en áreas donde es probable que quede aire atrapado. Las rejillas de ventilación deben tener el tamaño correcto para permitir que el aire escape sin permitir que salga el material fundido. Ajuste la velocidad de inyección a un nivel moderado. Una velocidad de inyección más lenta puede darle al aire más tiempo para escapar de la cavidad del molde.
4. Prevención de tiros cortos
Para evitar disparos cortos, asegúrese de que la unidad de inyección esté calibrada correctamente para entregar la cantidad correcta de material. Compruebe el volumen de material y ajústelo si es necesario. Aumente la presión y la velocidad de inyección para garantizar que el material pueda fluir por toda la cavidad del molde. Sin embargo, tenga cuidado de no aumentar demasiado la presión y la velocidad, ya que esto puede provocar otros defectos como flash.
5. Resolver la discrepancia de color
Para resolver el problema de la falta de coincidencia de colores, asegúrese de mezclar correctamente el colorante en la resina polimérica. Utilice equipos de mezcla de alta calidad para garantizar una dispersión uniforme del colorante. Realice pruebas de color de preproducción para verificar la consistencia del color. Además, optimice la temperatura de procesamiento para evitar la degradación del colorante. Mantenga la temperatura dentro del rango recomendado para el colorante y el material polimérico específicos.
Conclusión
El moldeado de dos componentes es un poderoso proceso de fabricación que ofrece muchas ventajas, pero también conlleva algunos desafíos. Al comprender los defectos comunes y sus causas, e implementar las soluciones adecuadas, podemos garantizar piezas de alta calidad y libres de defectos. como unMoldeo de dos componentesproveedor, estamos comprometidos a proporcionar a nuestros clientes los mejores productos posibles. Nuestra experiencia enMolde de dos disparosyMolde de dos componentesEl diseño y la fabricación nos permiten abordar estos problemas de forma eficaz.
Si necesita servicios de moldeo de dos componentes, lo invitamos a contactarnos para una discusión detallada. Nuestro equipo de expertos trabajará estrechamente con usted para comprender sus requisitos y brindarle soluciones personalizadas. Esperamos tener la oportunidad de asociarnos con usted y hacer realidad sus ideas de productos innovadores.
Referencias
- "Manual de moldeo por inyección" de O. Olsson y P. Seppälä
- "Procesamiento de plásticos: modelado y simulación" por MF Dooner y MA Spalding